Deutsch
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 14.09.2026 Herkunft: Website
I-Fluss und U-Fluss beschreiben, wie das Kühlmittel zwischen Einlass und Auslass geleitet wird, aber keiner von beiden ist allgemein überlegen. Ein- oder doppelseitige eKühler beschreiben, wie eine oder beide Breitseiten Wärme mit Zellen oder Modulen austauschen. Bei der Auswahl müssen Temperaturgleichmäßigkeit, Druckabfall, Pumpleistung, Verpackung, Anschlussort, Wand- und Verbindungshaltbarkeit, elektrische Isolationsstrategie, Crash-Belastungen, Herstellungsschwankungen, Sauberkeit und Leckerkennung in Einklang gebracht werden.
Dieser Leitfaden richtet sich an Ingenieurteams, Flottenbetreiber, Händler und Aftermarket-Einkäufer, die neue thermische Produkte bewerten. Es verbindet die neue Architektur mit bekannten Beschaffungskontrollen, die für a verwendet werden Flüssigkeitskühler, Off-Highway-Anwendung und Fahrzeugwärmetauscher unter Beibehaltung der Grenzen von Hochspannung, Software und Batterie oder Brennstoffzelle.
Der primäre Produktkontext ist verfügbar unter Informationen zum BorgWarner Intercell eCooler . Lieferantenspezifische Bewertungen und Architekturen werden als solche gekennzeichnet; Sie sollten nicht ohne Validierung in eine andere Plattformspezifikation kopiert werden.
Neue thermische Komponenten sollten als vollständige mechanische, flüssige, elektrische und Steuerungssysteme identifiziert werden.
Ein Zwischenzellenkühler wird zwischen Zell- oder Modulstrukturen platziert oder eng in diese integriert, sodass die Kühlmittelplatte die wärmeerzeugenden Oberflächen berührt. Die Geometrie ermöglicht eine direkte, kompakte Wärmeableitung, stellt jedoch strenge Anforderungen an Dicke, Ebenheit, Abdichtung und elektrischen Abstand. Die Batteriearchitektur bestimmt, was „intercell“ bedeutet.
BorgWarner beschreibt öffentlich Aluminium-Intercell-eCooler mit I-Flow- und U-Flow-Optionen, ein- oder doppelseitiger Kühlung und einer Wandstärke von mindestens 0,3 mm für diese Produktfamilie. Bei diesen Angaben handelt es sich um lieferantenspezifische Bezugspunkte, nicht um allgemeingültige Mindestanforderungen.
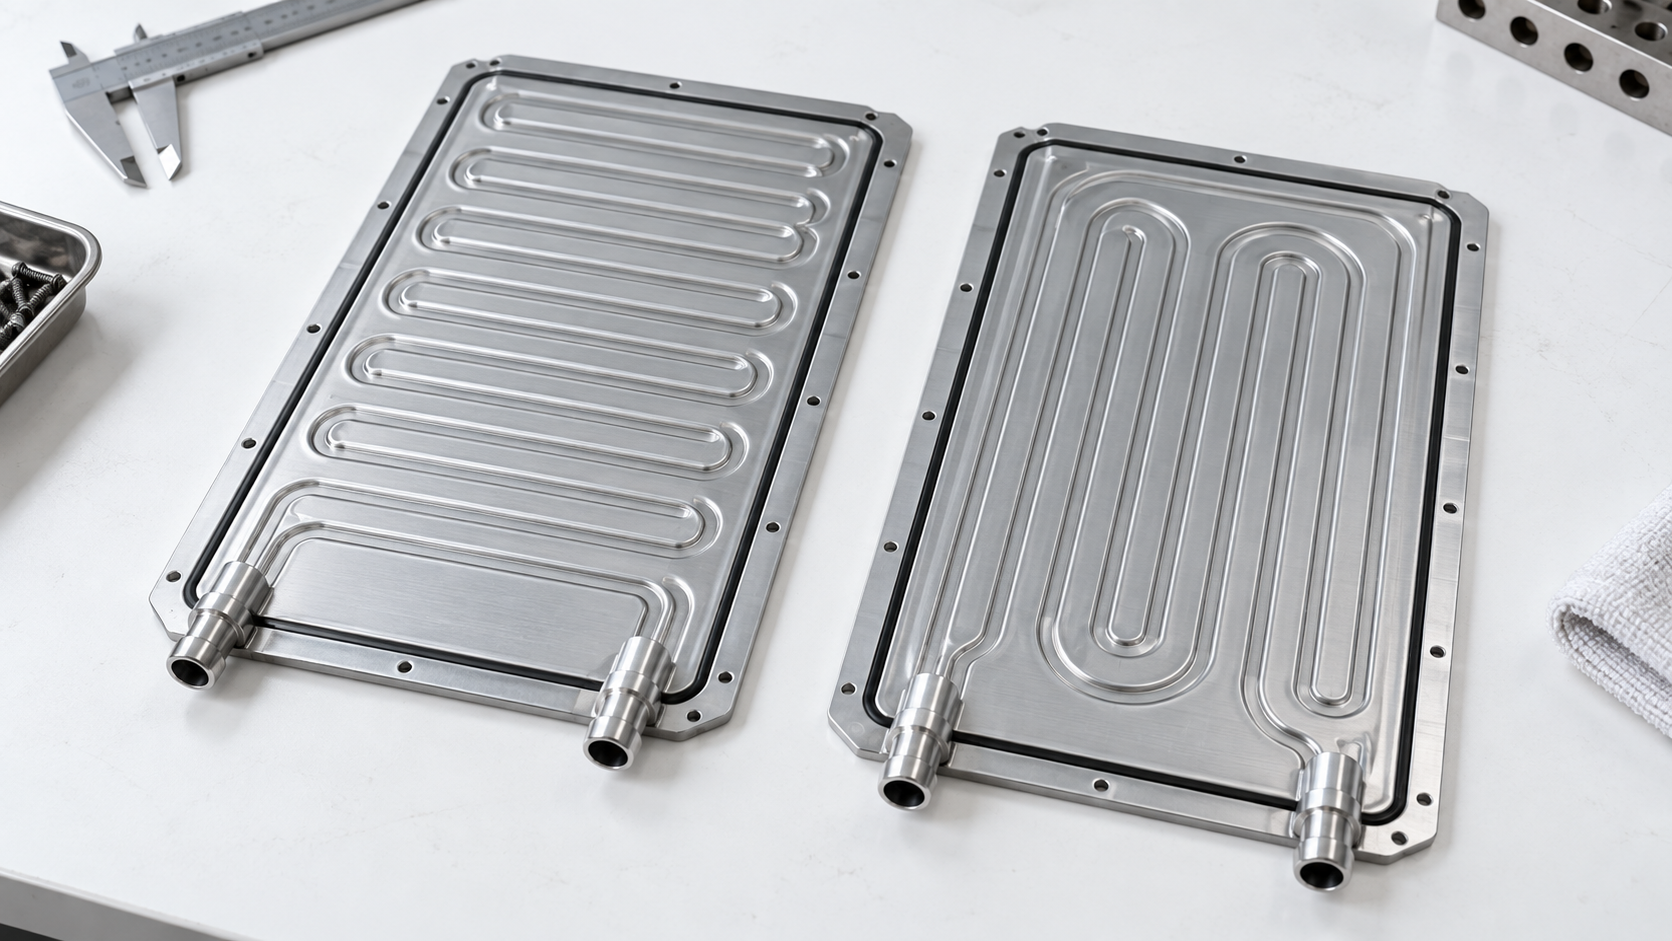
Bei einer vereinfachten I-Flow-Platte befinden sich Einlass und Auslass an gegenüberliegenden Enden und das Kühlmittel strömt breit über die Platte. Dies kann eine einfache Mannigfaltigkeit und einen langen Richtungsgradienten unterstützen. Die Kanalverteilung muss verhindern, dass einige Pfade den größten Teil des Flusses übernehmen.
Der Temperaturanstieg entlang der Strömungsrichtung kann mit der Zellwärmeverteilung übereinstimmen oder diese verstärken. Simulation und gemessene Zellgrenzflächentemperaturen sind erforderlich. Die Position des externen Anschlusses kann für die Packungsmontage entscheidend sein.
Eine U-förmige Strömungsroute verläuft innerhalb der Platte, sodass Einlass und Auslass nahe an einem Ende liegen können. Dies kann die Installation von Paketinstallationen und Serviceanschlüssen vereinfachen. Der Rücklauf bietet außerdem eine weitere Möglichkeit, die Temperaturverteilung auszugleichen oder Wärme aus einer benachbarten Region zurückzugewinnen.
Die Wende-, Verteiler- und Parallelkanäle beeinflussen den Druckverlust und das Strömungsgleichgewicht. Eine ordentliche Anschlussanordnung ist kein Beweis für eine gleichmäßige Kühlung.
Eine einseitige Platte überträgt die Wärme hauptsächlich über eine Seite. Es eignet sich möglicherweise für einseitig montierte Zellen oder Module, reduziert die Komplexität von Dichtungen und Kontakten und vereinfacht die strukturelle Integration. Die gegenüberliegende Seite kann mit einer Träger- oder Isolationsschicht verbunden sein.
Anpressdruck, Lückenfüller, Ebenheit und lokale Hotspots bleiben kritisch. Eine Plattenaustrittstemperatur kann akzeptabel aussehen, während ein schlechter Kontakt dazu führt, dass eine einzelne Zelle heiß wird.
Ein doppelseitiger eCooler kann Wärme auf beiden Seiten austauschen, wodurch möglicherweise benachbarte Zellreihen oder Module gekühlt und die Verpackungseffizienz verbessert werden. Es schafft außerdem zwei kontrollierte Kontaktschnittstellen und kann kombinierten Klemmlasten standhalten.
Dickenschwankungen, Ausbeulungen unter Druck, Aufprallverformung, Isolierung und betriebsbedingte Demontage müssen validiert werden. Die Konstruktion muss verhindern, dass ein Kühlmittelleck einen unkontrollierten elektrischen Pfad erzeugt.
Kanallänge, hydraulischer Durchmesser, Windungen, Verteiler, Anschlüsse, Viskosität, Kühlmitteltemperatur und Durchfluss bestimmen den Druckabfall. Vergleichen Sie Kandidatenplatten bei der erforderlichen Flüssigkeit und Temperatur über den gesamten Durchflussbereich. Ein Wassertest bei Raumtemperatur stellt möglicherweise keine kalte Glykolmischung dar.
Fügen Sie Schläuche, Ventile, Filter, Schnellkupplungen, Kühler und andere Platten zur Pumpenberechnung hinzu. Parallele Äste können sich bei unterschiedlichem Widerstand ungleichmäßig verteilen.
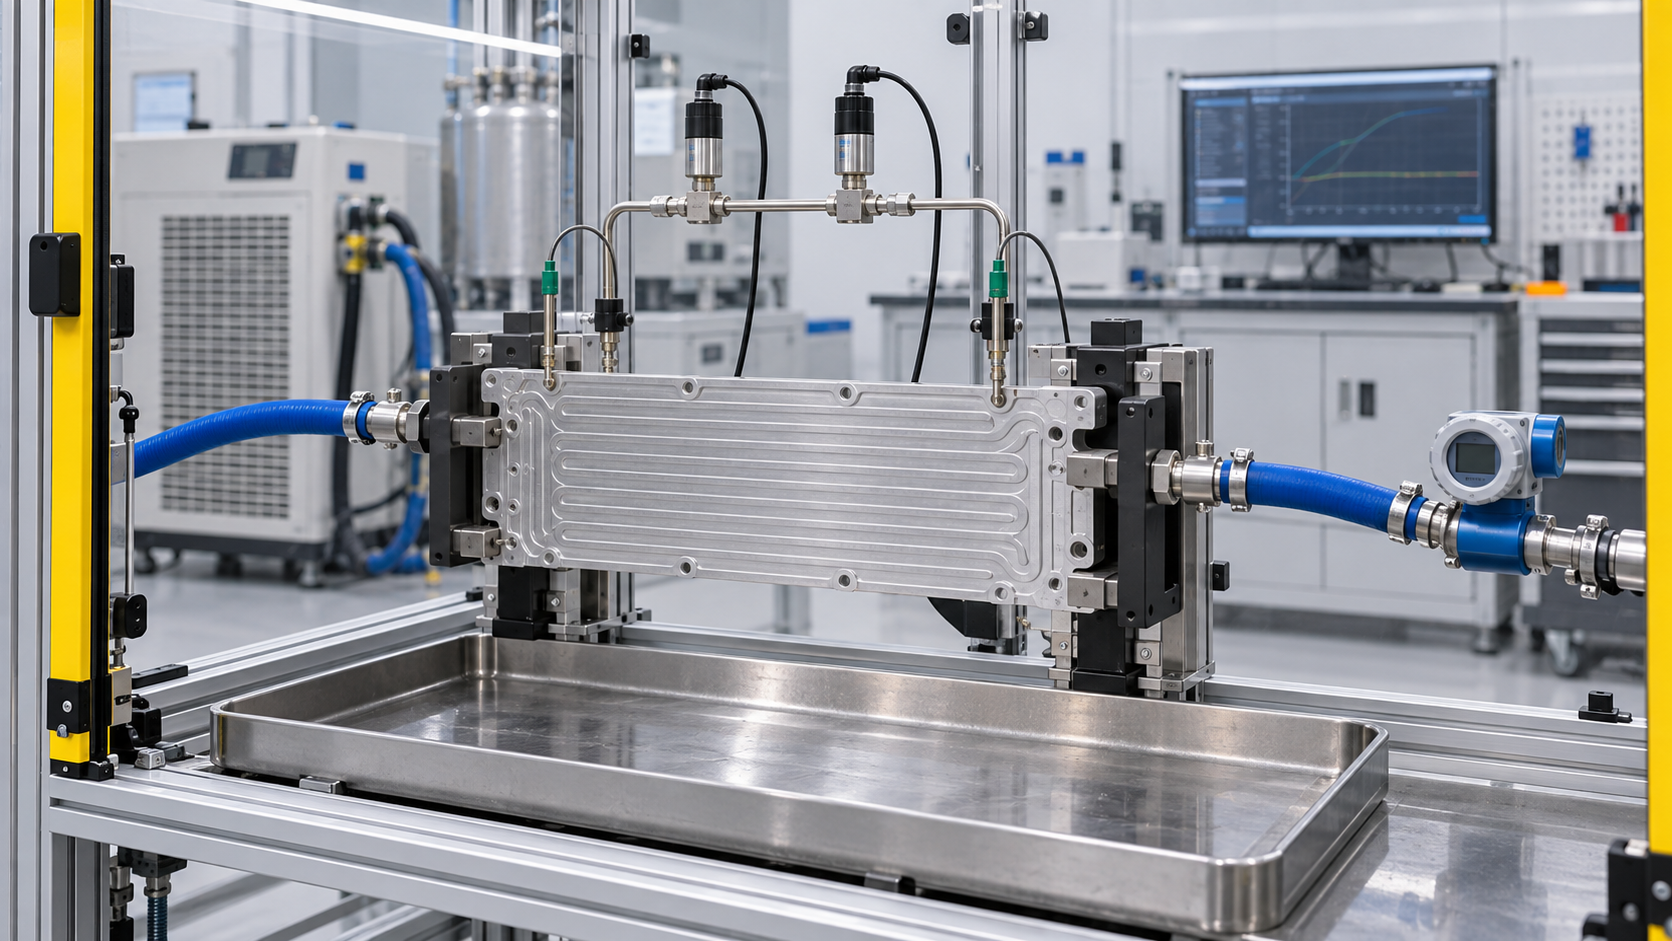
Die Laborvalidierung muss die relevanten Randbedingungen reproduzieren und alle interagierenden Variablen erfassen.
Die durchschnittliche Wärmeabgabe beweist nicht, dass alle Zellen innerhalb ihrer Temperaturziele bleiben. Verwenden Sie eine repräsentative Wärmequelle und messen Sie die Grenzflächentemperaturen über die Platte hinweg bei konstanter und vorübergehender Belastung. Berücksichtigen Sie Kühlmitteleinlasstemperatur, Durchfluss, Wärmefluss, Kontaktmaterial, Kompression und Umgebungsverluste.
Achten Sie auf die maximale Temperatur und Ausbreitung, nicht nur auf die Temperatur des Kühlmittelauslasses. Wiederholen Sie dies mit Herstellungstoleranzen und unterschiedlichen Ausrichtungen, wenn eingeschlossenes Gas die Kanäle beeinträchtigen kann.
Eine Verringerung der Wandstärke kann den Wärmepfad und die Unterbringung verbessern, verringert jedoch den Spielraum gegen Verformungsspannung, Druck, Ermüdung, Klemmlast und Aufpralleinwirkung. Materialhärte, Prägetiefe, Eckradien, Verbindungsdesign und Oberflächenfehler sind von Bedeutung.
Validieren Sie je nach Packungsdesign Festigkeit oder Druckwechsel, Vibration, Temperaturwechsel, Quellung, Kontaktbelastung und stoßbedingte Verformung. Leihen Sie sich keinen universellen Druck aus.
Mit der End-of-Line-Leckprüfung können grobe und feine Leckagen unter kontrollierten Bedingungen festgestellt werden, sie beweisen jedoch nicht die Haltbarkeit. Definieren Sie Testmedium, Druck, Stabilisierung, Temperatur, zulässige Rate, Vorrichtungsvolumen, Kalibrierung und Rückverfolgbarkeit. Testen Sie sowohl die Platten- als auch die Endpaketverbindungen.
Ein Prozess kann Umformprüfung, Verbindungsüberwachung, Helium- oder Gasprüfung, Druckabfall und Kühlmitteldichtheitsprüfung kombinieren. Wählen Sie Methoden basierend auf der Fehlergröße und der Produktionsrate aus.
Partikel können kleine Durchgänge oder Ventile verstopfen und abrasive Rückstände können Pumpen beschädigen. Rückstände und Feuchtigkeit können die Chemie des Kühlmittels verändern. Definieren Sie Partikel- und Chemikalienreinheit, Trocknung, versiegelte Kappen und Lagerung.
Materialpaarungen, Kühlmittelinhibitoren, Leitfähigkeit und Betriebsverschmutzung beeinflussen die Korrosion. Validieren Sie mit dem zugelassenen Kühlmittel und den tatsächlichen Metallen, Dichtungen, Klebstoffen und der elektrischen Umgebung.
Der Portdurchmesser allein kann keine Verbindung zulassen. Überprüfen Sie die Wulst- oder Dichtungsgeometrie, die Einführtiefe, den Halt, die Schlauchbelastung, die Taktung, den Montagezugang und den Toleranzstapel. Ein im CAD korrekt platzierter Port ist nach der Installation von Zellen und Sammelschienen möglicherweise nicht mehr erreichbar.
Testen Sie die Verbindungslasten und den Druck, während die Platte wie im Paket eingespannt ist. Verpackungskappen sollen die Dichtungen schützen und die Durchgänge trocken halten.
Notieren Sie Legierung, Härte, Blechdicke, Kanalgeometrie, Formwerkzeug, Verbindungsprozess, Dichtheitsprüfmethode, Oberflächenbehandlung, Anschlusslieferant und Ebenheit. Kleine Änderungen können sowohl thermische als auch strukturelle Ergebnisse verändern.
Nutzen Sie Produktionsfähigkeitsdaten und gegebenenfalls regelmäßige destruktive Abschnitte oder Audits. Verfolgen Sie Platten mit Zellmodulen und Packungen, damit ein Feldproblem eingedämmt werden kann.
Schicht |
Beweise, die es aufzubewahren gilt |
Genehmigungsfrage |
|---|---|---|
Anwendung |
Fahrzeug oder Maschine, Architektur, Einsatz, Umgebung, Revision |
Beschreiben die Beweise die tatsächliche Plattform? |
Hardware |
Zeichnung, Schnittstellen, Materialien, Abmessungen, Etiketten, Charge |
Passt das Produkt in das physische System und übersteht es? |
Hydraulik oder Kältemittel |
Ergebnisse zu Flüssigkeiten, Durchfluss, Druckabfall, Kapazität, Leckage und Sauberkeit |
Bewegt es sich und überträgt es Wärme ohne Kontamination? |
Elektrisch |
Spannungsfenster, Strom oder Leistung, Isolation, Anschlüsse, Schutz |
Ist es in allen Staaten elektrisch sicher und kompatibel? |
Kontrolle |
Meldungen, Signale, Firmware, Diagnose, Fehlerreaktionen |
Kann das Fahrzeug die vorgesehene Funktion beherrschen und überprüfen? |
Haltbarkeit |
Thermische Zyklen, Vibration, Korrosion, Umwelt, Alterung |
Bleibt die Leistung nach repräsentativer Exposition bestehen? |
Produktion |
End-of-Line-Tests, Leistungsfähigkeit, Rückverfolgbarkeit, Änderungsmitteilung |
Entsprechen Nachbestellungen dem genehmigten Muster? |
Ein U-Flow-Kandidat zeigt bei warmem Kühlmittel einen geringeren Gesamtdruckabfall als die aktuelle I-Flow-Platte. Der Einkauf rechnet mit einer geringeren Pumpenleistung und genehmigt einen Prototyp. Im repräsentativen Modultest werden beim Schnellladen mehrere Zellen in der Nähe der internen Windung wärmer.
Strömungsvisualisierung und Oberflächenthermografie zeigen, dass der U-Turn-Verteiler äußere Kanäle bevorzugt, während die Kontaktkompression in der Nähe der Mitte geringer ist. Der geringe Gesamtdruckabfall verbirgt eine Fehlverteilung und ein Schnittstellenproblem. Weder ein U-Flow noch ein geringer Druckabfall sind grundsätzlich die Ursache; Die detaillierte Geometrie und Montage ergeben das Ergebnis.
Der Lieferant überarbeitet den Verteiler und die Kontakthalterung und wiederholt dann die Kalt- und Warmkühlmitteltests, das vorübergehende Laden, den Druckwechsel und die Leckprüfung. Bei der Zulassung werden maximale Zellschnittstellentemperatur, Temperaturspreizung, Druckabfall im Kreislauf, Pumpenleistung und Haltbarkeit berücksichtigt.
Definieren Sie Wärmelasten für Zellen oder Module, Temperaturziele, Kontaktflächen, Verpackung, Kühlmittel und elektrische Sicherheitsgrenzen.
Wählen Sie I-Flow oder U-Flow basierend auf der Portverpackung und der modellierten Verteilung, nicht auf Konventionen.
Modellieren Sie den Druckabfall und die thermische Gleichmäßigkeit über Toleranzen und Kühlmitteltemperaturen hinweg.
Prototypen der Platte, der Verbindungen, des Kontaktmaterials, der Kompression und der strukturellen Unterstützung als System.
Messen Sie Oberflächentemperaturkarten, Strömungsverteilung, Druckabfall, Pumpenleistung und Empfindlichkeit gegenüber eingeschlossenen Gasen.
Validieren Sie Anforderungen an Formung, Verbindungen, Festigkeit, Druckwechsel, Temperaturwechsel, Vibration, Korrosion, Kontaktbelastung und Crash.
Qualifizieren Sie Dichtheitsprüfmethoden und korrelieren Sie sie mit bekannten Fehlern.
Kontrollieren Sie Sauberkeit, Trocknung, Verschlüsse, Verpackung, Rückverfolgbarkeit und Montagehandhabung.
Genehmigen Sie die Produktionsfähigkeit und fordern Sie eine Benachrichtigung vor Material-, Werkzeug-, Verbindungs- oder Anschlussänderungen ein.
Führen Sie nach jeder Ebene eine formelle Überprüfung durch. Eine visuell korrekte Probe sollte nicht weitergegeben werden, wenn ihre Software-, Flüssigkeits-, Sicherheits- oder Pflichtnachweise nicht geklärt sind. Abweichungen erfordern benannte Eigentümer und Abschlusskriterien statt informeller Zusagen.
Schnittstellen, Software, Ports und Rückverfolgbarkeit gehören in das Zulassungsprotokoll.
Senden Sie Plattform, Jahresvolumen, Entwicklungsphase, Zielmarkt, Arbeitszyklus, Umgebungs- und Höhenbereich, Wärmelasten, elektrische Architektur, Netzwerke, Flüssigkeiten, Verpackungshülle, Halterungen, Anschlüsse, Sensoren, Sicherheitsanforderungen, Standards, Validierungsverantwortung, Probenstadien, Produktionszeitpunkt, Servicekonzept und Änderungskontrollerwartungen. Markieren Sie vertrauliche Daten und verwenden Sie kontrollierte Revisionen.
Bitten Sie den Lieferanten, zwischen verfügbaren Produkten, konfigurierbaren Familien und neuen Konstruktionen zu unterscheiden. Fordern Sie die genaue getestete Konfiguration und Bedingungen an. Betrachten Sie ein Werbeprodukt-Familiensortiment nicht als Verpflichtung SKU das gesamte Sortiment abzudecken. Vereinbaren Sie für frühe Konzepte, welche Werte Ziele und welche nachgewiesene Ergebnisse sind.
Der kommerzielle Vergleich sollte Technik, Werkzeuge, Muster, Validierung, Software-Support, Garantienachweise, Ersatzteile, Vorlaufzeit, Qualitätsreaktion und Lebenszyklusänderungen umfassen. Der Stückpreis allein kann das Risiko einer sicherheitsrelevanten integrierten thermischen Komponente nicht darstellen.
Überprüfen Sie Etiketten, Hardware- und Softwareversionen, Anschlüsse, Anschlüsse, Kappen, Dichtungen, Halterungen, sichtbare Schäden, Feuchtigkeitsschutz und Rückverfolgbarkeit beim Empfang. Nutzen Sie risikobasierte Probenahmen für Dimensions-, Leck-, Isolations-, Kommunikations- oder Funktionstests. Halten Sie neue oder überarbeitete Chargen unter Quarantäne, bis die erforderlichen Beweise vorliegen.
Erfordern eine schriftliche Mitteilung, bevor Änderungen an Materialien, benetzten Komponenten, Geometrie, Werkzeugen, Verbindungen, Elektronik, Halbleitern, Motoren, Sensoren, Firmware, Kommunikation, Produktionsanlage, End-of-Line-Tests oder Verpackung vorgenommen werden. Entscheiden Sie, welche Analysen, Prüfstandstests und Fahrzeugtests wiederholt werden müssen. Bewahren Sie repräsentative Muster und Daten für jede genehmigte Revision auf.
Auswahl allein nach Nennspannung oder Hauptkapazität
Vorausgesetzt, physische Anschlüsse gewährleisten elektrische oder digitale Kompatibilität
Vergleich thermischer Werte bei unterschiedlichen Randbedingungen
Druckabfall, Pumpen- oder Lüfterleistung und Leistungsreduzierung der Steuerung werden ignoriert
Testen eines Betriebsmodus, während das Produkt mehrere Modi bedient
Verwendung von Pkw-Beweisen für den Schwerlast- oder Off-Highway-Einsatz ohne Validierung
Löschen von Software- und Diagnoserevisionen aus dem Teiledatensatz
Genehmigung eines Prototyps ohne Produktionsendkontrolle und Änderungskontrollen
Jede Verknüpfung ersetzt eine Systemanforderung durch ein sichtbares Attribut. Wenn Informationen fehlen, dokumentieren Sie die Unsicherheit und halten Sie an, bevor Sie Strom einschalten, aufladen, abfüllen oder Produktionsmengen bestellen.
Erst nachdem Architektur, Anschlüsse, interne Funktion, Flüssigkeiten, Druckklasse, Spannung, Steuerung, Software, Sicherheit, Halterungen und Leistung bestätigt wurden. Der Schein kann die Identifizierung beginnen, aber nicht zu Ende bringen.
Nein. Sie zeigen Leistungsgrenzen auf. Die Genehmigung erfordert die genaue SKU oder Konfiguration, Testbedingungen, Anwendung, Schnittstellen und dokumentierte Einschränkungen.
Dies sollten nur qualifizierte Teams mit geeigneter isolierter Ausrüstung, Verfahren, Sicherheitskontrollen und technischen Daten tun. Ansonsten nutzen Sie autorisierte Test- und Servicekanäle.
Bewahren Sie Identität und Software, Betriebsmodus, Befehle und Rückmeldungen, Spannungen, Ströme, Flüsse, Drücke, Temperaturen, Fehler, Flüssigkeiten, Installationsbilder und die Zeitachse, die zum Ereignis führte.
Befolgen Sie die Servicegrenzen des Fahrzeug- oder Systemherstellers. Integrierte Produkte können nicht wartbare oder kalibrierte Baugruppen enthalten; Eine unbefugte Demontage kann zu Sicherheits-, Kontaminations- und Garantierisiken führen.
Eine Platte kann einer unbelasteten Ebenheitszeichnung standhalten, sich jedoch unter Kühlmitteldruck oder Batteriekompression verbiegen. Definieren Sie Bezugspunkte, Unterstützung, Messkraft, Temperatur und Druckzustand. Ordnen Sie die Oberflächenhöhe vor dem Zusammenbau, während des kontrollierten Innendrucks, nach thermischen Zyklen und nach der Haltbarkeit zu. Messen Sie die Dicke und Kompression des Kontaktmaterials, damit der Wärmewiderstand nicht allein auf die Metallplatte zurückzuführen ist.
Druckbedingte Schwellungen können die Zellkompression, die Modulabmessungen und den lokalen Kontakt zwischen Lückenfüllern und Lückenfüllern verändern. Übermäßige strukturelle Steifigkeit kann auch Crash- oder Quelllasten in Zellen übertragen. Mechanik- und Batterieteams sollten sich auf die zulässige Durchbiegung und den zulässigen Kontaktdruck einigen. Ein doppelseitiges Design erfordert besondere Aufmerksamkeit, da beide Schnittstellen unterschiedlich auf Toleranzen reagieren können.
Qualifizieren Sie die Leckstation mithilfe von Platten mit bekannten kalibrierten Lecks und repräsentativen Mängeln wie unvollständigen Nähten, Rissen in Formwänden, porösen Verbindungen, beschädigten Anschlüssen und Dichtungsverunreinigungen. Stabilisierung und Temperaturausgleich herstellen. Ein schneller Druckabfalltest kann eine Fehlerklasse erkennen, eine andere jedoch übersehen, wenn das Volumen der Vorrichtung oder nachgiebige Wände das Signal überdecken.
Vergleichen Sie die Ergebnisse der Produktionstests regelmäßig mit einer sensibleren Prüfmethode und gegebenenfalls mit destruktiven Abschnitten. Verfolgen Sie falsche Zurückweisungen und Escapes. Wenn ein Lieferant das Blech, das Umformschmiermittel, die Reinigung, die Fügeenergie, die Vorrichtung oder den Anschlussprozess ändert, sollte die Korrelation wiederholt werden, anstatt davon auszugehen, dass derselbe numerische Schwellenwert seine Bedeutung behält.
Entscheiden Sie, ob ein eCooler unabhängig austauschbar, mit einem Zellmodul verbunden oder nur als Paketeinheit gewartet werden kann. Beim Entfernen kann es zu Störungen des thermischen Schnittstellenmaterials, der Dichtungen, der Isolierung, der Befestigungselemente, der Sammelschienen und der Zellkompression kommen. Die Serviceanweisungen müssen das Entleeren, die Kontamination, die Druckprüfung, die Leckerkennung, das Nachfüllen, das Entlüften, die elektrische Isolierung und die Überprüfung nach der Reparatur regeln.
Für die Beschaffung im Ersatzteilmarkt kann eine Platte mit passendem Umriss dennoch unbrauchbar sein, wenn sich Klebstoffstärke, Oberflächenbeschichtung, Anschlusshaltbarkeit, Sauberkeit oder Packungsdiagnose unterscheiden. Mit zunehmender Integration spielen Herkunft und Prozessnachweise eine immer wichtigere Rolle.
I-Fluss und U-Fluss beschreiben, wie das Kühlmittel zwischen Einlass und Auslass geleitet wird, aber keiner von beiden ist allgemein überlegen. Ein- oder doppelseitige eKühler beschreiben, wie eine oder beide Breitseiten Wärme mit Zellen oder Modulen austauschen. Bei der Auswahl müssen Temperaturgleichmäßigkeit, Druckabfall, Pumpleistung, Verpackung, Anschlussort, Wand- und Verbindungshaltbarkeit, elektrische Isolationsstrategie, Crash-Belastungen, Herstellungsschwankungen, Sauberkeit und Leckerkennung in Einklang gebracht werden. Durch die richtige Kaufentscheidung werden Komponentennachweise mit dem gesamten Fahrzeug- oder Maschineneinsatz verknüpft und eine ausreichende Rückverfolgbarkeit gewährleistet, um spätere Änderungen verwalten zu können.
Für eine Elecdura Beschaffungsüberprüfung senden Sie die Plattform, Teile- und Softwarenummern, Diagramme, Etiketten, Schnittstellen, Mengen, Ziel und die erforderliche Validierung. Eine frühzeitige Klarheit hilft festzustellen, ob es sich bei der Anfrage um eine Katalogübereinstimmung, ein kontrolliertes Äquivalent oder ein neues Engineering-Programm handelt.
Fragen Sie, um welche Zell- oder Modulgeometrie herum die Platte entworfen wurde, ob der Kontakt ein- oder doppelseitig erfolgt und welche Oberflächenebenheit und welcher Kompressionszustand gilt. Fordern Sie I-Flow- oder U-Flow-Routing, Kanal- und Verteilerkonzept, Material und Temperatur, Nennwand, Verbindungsprozess, Kühlmittel, zulässige Drücke, Druckabfall und Wärmekarten, Nachweise und Zyklusnachweise, Korrosionskompatibilität, Partikel- und chemische Sauberkeit, Dichtheitstestmethode, Kappen, Verpackung und Rückverfolgbarkeit der Produktion an.
Fragen Sie, wie sich Prototypen von Serienwerkzeugen unterscheiden und welche Eigenschaften am Ende der Produktionslinie überprüft werden. Fordern Sie Verteilungsdaten für die normale Produktion an, nicht nur Nennzeichnungen. Bestätigen Sie, ob Anschlüsse, Dichtungen, Lückenfüller, Klebstoffe, Isolatoren oder Strukturrahmen enthalten sind. Wenn die Platte in ein Modul integriert ist, ermitteln Sie, wer Eigentümer des Toleranzstapels und der abschließenden Dichtheitsprüfung ist.
Definieren Sie abschließend Feldbeweis und Eindämmung. Der Lieferant sollte in der Lage sein, die Plattencharge, das Blechmaterial, die Form- und Verbindungsaufzeichnungen, das Testergebnis und den Bestimmungsort der Verpackung nachzuverfolgen. Ein Leck oder eine heiße Zelle erfordert eine schnelle Trennung der Platten-, Verbindungs-, Kontakt-, Kühlmittel-, Pumpen-, Steuerungs- und Packungsbaugruppenursachen. Die Rückverfolgbarkeit ist daher Teil der Batteriesicherheit und nicht des Verwaltungsaufwands.
Berücksichtigen Sie die zulässige Lagerzeit und Ausrichtung nach der Dichtheitsprüfung, damit verbleibendes Testmedium, Feuchtigkeit oder nicht unterstützte Plattenlasten einen ansonsten genehmigten Prozess nicht beeinträchtigen.