Español
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-14 Origen: Sitio
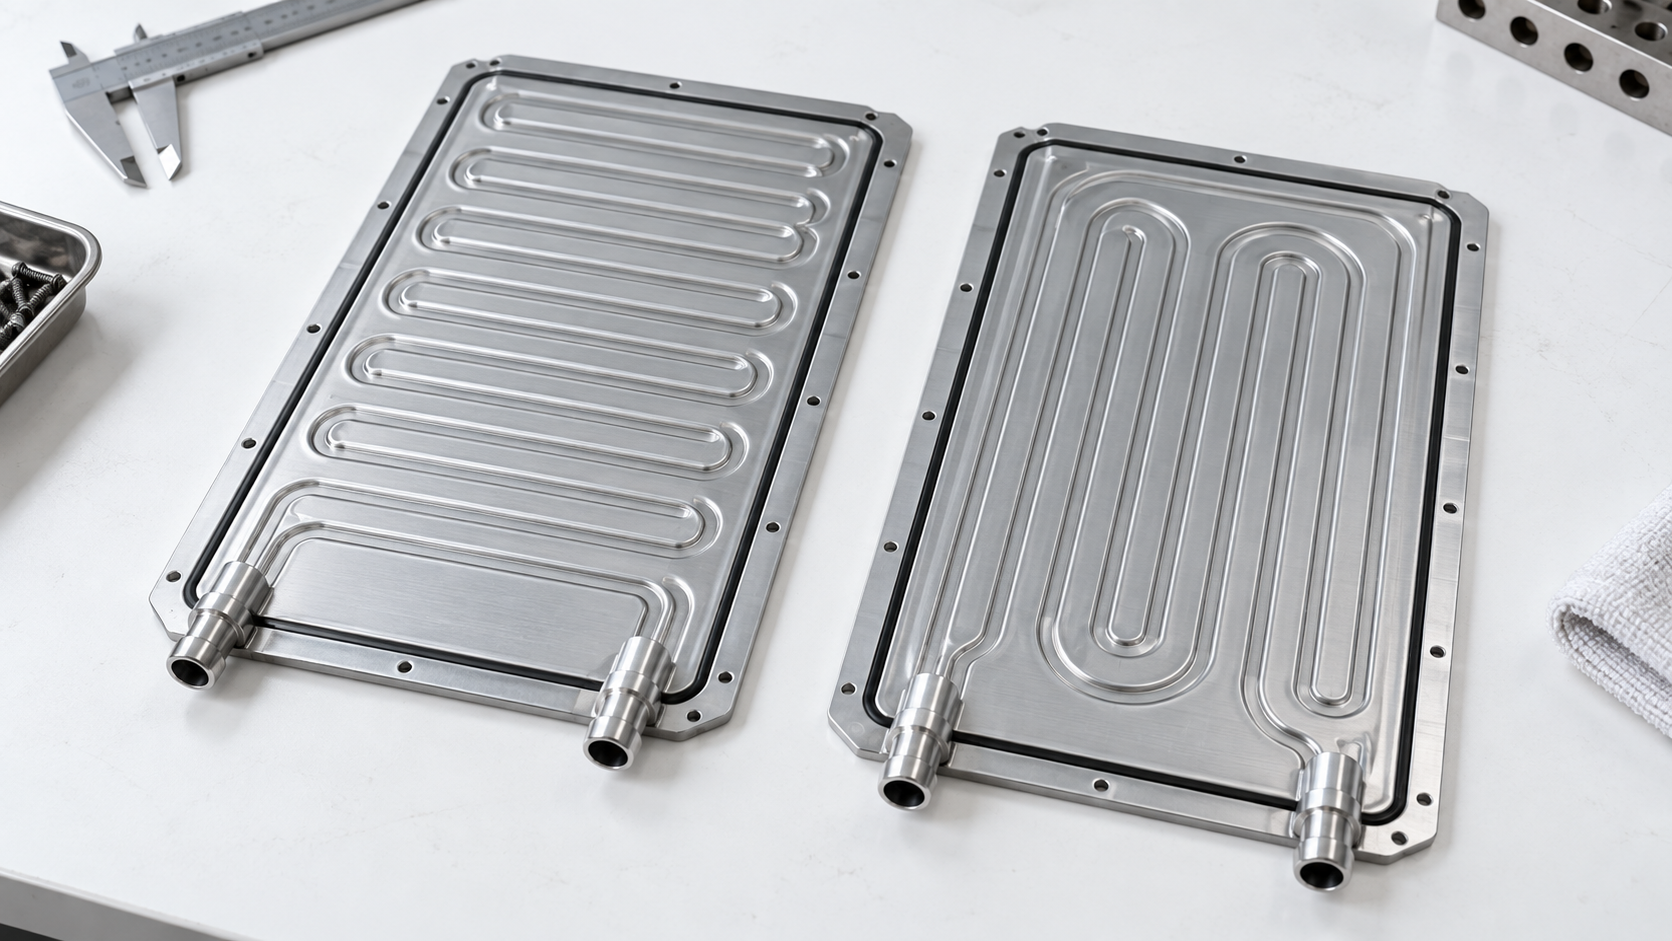
I-flow y U-flow describen cómo se dirige el refrigerante entre la entrada y la salida, pero ninguno es universalmente superior. Los eCoolers de una o dos caras describen cómo una o ambas caras anchas intercambian calor con celdas o módulos. La selección debe equilibrar la uniformidad de la temperatura, la caída de presión, la potencia de bombeo, el embalaje, la ubicación de la conexión, la durabilidad de la pared y las juntas, la estrategia de aislamiento eléctrico, las cargas de choque, la variación de fabricación, la limpieza y la detección de fugas.
Esta guía está escrita para equipos de ingeniería, operadores de flotas, distribuidores y compradores de posventa que evalúan productos térmicos emergentes. Conecta la nueva arquitectura con controles de abastecimiento familiares utilizados para un enfriador de liquido, aplicación fuera de carretera , y intercambiador de calor del vehículo , manteniendo explícitos los límites de alto voltaje, software y batería o celda de combustible.
El contexto del producto principal está disponible en Información sobre el eCooler entre celdas de BorgWarner . Las calificaciones y arquitecturas específicas de los proveedores se identifican como tales; no deben copiarse en otra especificación de plataforma sin validación.
Los nuevos componentes térmicos deben identificarse como sistemas completos mecánicos, de fluidos, eléctricos y de control.
Se coloca un enfriador entre celdas entre las estructuras de celdas o módulos o se integra estrechamente con ellas de modo que la placa de refrigerante entre en contacto con las superficies generadoras de calor. La geometría puede proporcionar una eliminación de calor directa y compacta, pero crea requisitos estrictos de espesor, planitud, sellado y espacio libre eléctrico. La arquitectura de la batería determina lo que significa 'entre celdas'.
BorgWarner describe públicamente los eCoolers entre celdas de aluminio con opciones de flujo I y U, enfriamiento de una o dos caras y un espesor de pared de al menos 0,3 mm para esa familia de productos. Esos detalles son puntos de referencia específicos de cada proveedor, no mínimos universales.
En una placa I-flow simplificada, la entrada y la salida están en extremos opuestos y el refrigerante viaja ampliamente a través de la placa. Esto puede admitir una distribución sencilla y un gradiente direccional largo. La distribución de canales debe evitar que algunos caminos absorban la mayor parte del flujo.
El aumento de temperatura a lo largo de la dirección del flujo puede alinearse con la distribución del calor de la celda o puede amplificarla. Se necesitan simulaciones y temperaturas medidas de la interfaz de la celda. La ubicación del puerto externo puede ser decisiva para el ensamblaje del paquete.
Una ruta de flujo en U gira dentro de la placa para que la entrada y la salida puedan ubicarse cerca de un extremo. Esto puede simplificar las conexiones de servicio y plomería del paquete. El tramo de vuelta también crea otra oportunidad para equilibrar la distribución de la temperatura o recuperar calor de una región vecina.
Los canales de giro, colector y paralelo afectan la pérdida de presión y el equilibrio del flujo. Una disposición ordenada de los puertos no es prueba de una refrigeración uniforme.
Una placa de una sola cara transfiere calor principalmente a través de una cara. Puede adaptarse a celdas o módulos montados en un lado, reducir la complejidad del sellado y el contacto y simplificar la integración estructural. La cara opuesta puede conectarse a una capa portadora o aislante.
La presión de contacto, el relleno de espacios, la planitud y los puntos calientes locales siguen siendo críticos. La temperatura de salida de una placa puede parecer aceptable, mientras que un contacto deficiente deja caliente una celda individual.
Un eCooler de doble cara puede intercambiar calor en ambas caras, lo que potencialmente enfría filas de celdas o módulos adyacentes y mejora la eficiencia del empaquetado. También crea dos interfaces de contacto controladas y puede enfrentar cargas de sujeción combinadas.
Es necesario validar la variación de espesor, el abultamiento bajo presión, la deformación por choque, el aislamiento y el desmontaje de servicio. El diseño debe evitar que una fuga de refrigerante cree una ruta eléctrica incontrolada.
La longitud del canal, el diámetro hidráulico, los giros, los colectores, los accesorios, la viscosidad, la temperatura del refrigerante y el flujo determinan la caída de presión. Compare las placas candidatas con el fluido y la temperatura requeridos en todo el rango de flujo. Es posible que una prueba de agua a temperatura ambiente no represente una mezcla de glicol frío.
Agregue mangueras, válvulas, filtros, conectores rápidos, enfriadores y otras placas al cálculo de la bomba. Las ramas paralelas pueden distribuirse de manera desigual si varía la resistencia.
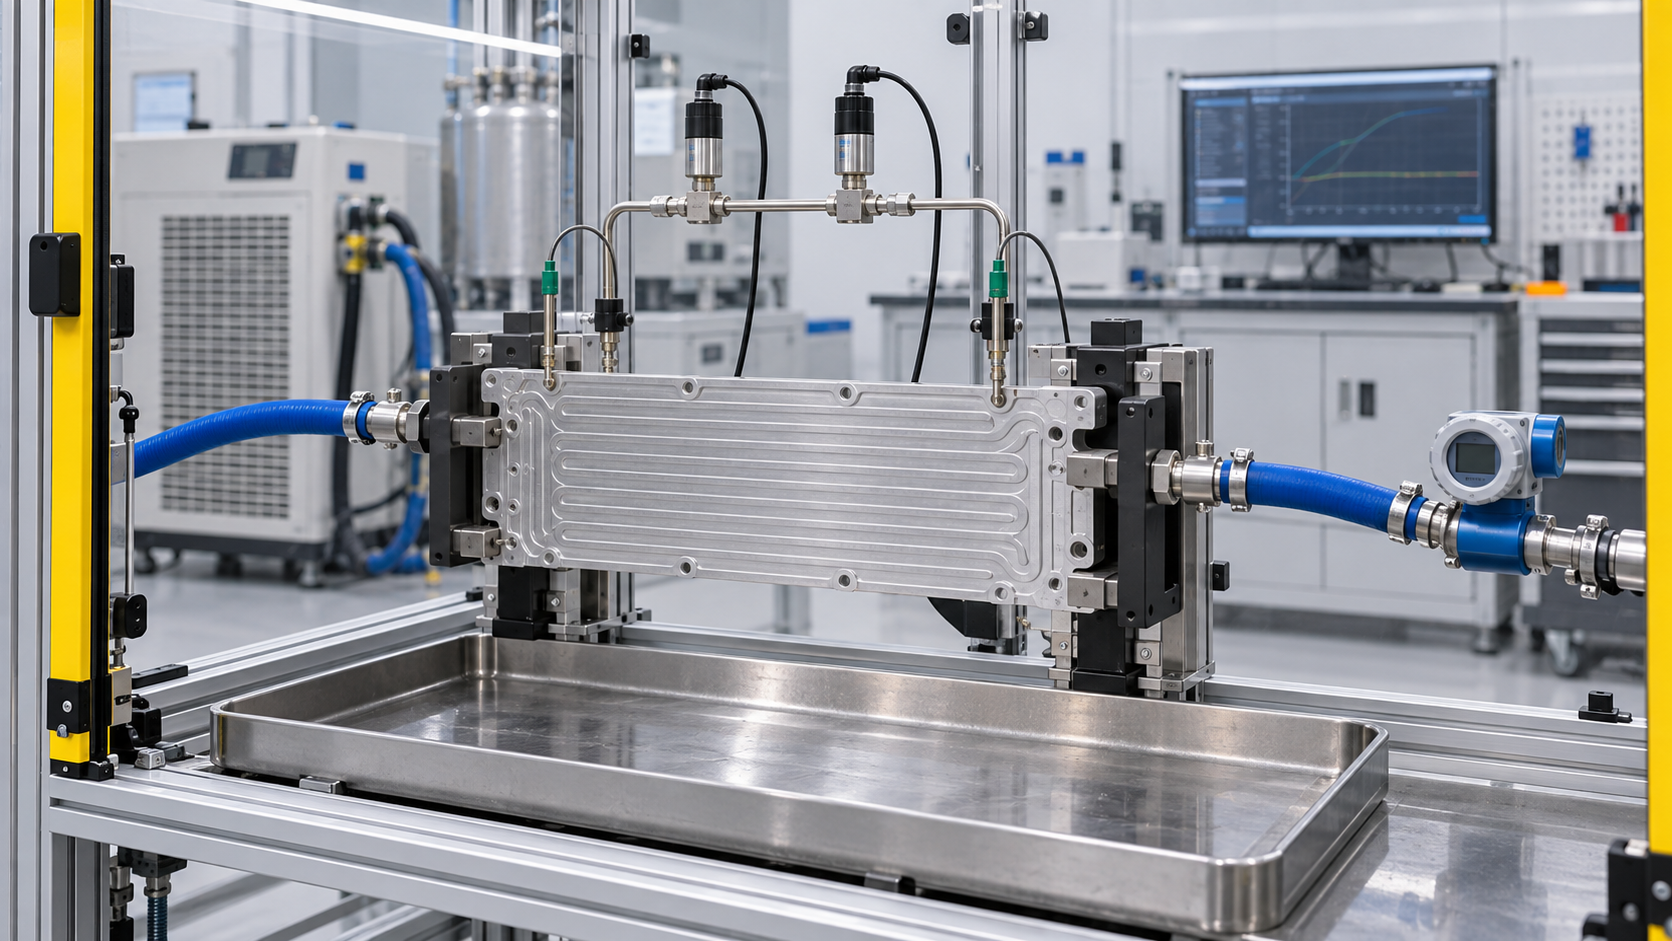
La validación de banco debe reproducir las condiciones de contorno relevantes y registrar todas las variables que interactúan.
El rechazo de calor promedio no prueba que todas las células permanezcan dentro de sus objetivos de temperatura. Utilice una fuente de calor representativa y mida las temperaturas de la interfaz en toda la placa durante cargas estables y transitorias. Incluya la temperatura de entrada del refrigerante, el flujo, el flujo de calor, el material de contacto, la compresión y las pérdidas ambientales.
Mire la temperatura máxima y la extensión, no solo la temperatura de salida del refrigerante. Repita con tolerancias de fabricación y orientaciones diferentes si el gas atrapado puede afectar los canales.
La reducción del espesor de la pared puede mejorar la trayectoria térmica y el empaquetamiento, pero disminuye el margen contra la tensión de formación, la presión, la fatiga, la carga de sujeción y la intrusión por choque. El temperamento del material, la profundidad del estampado, los radios de las esquinas, el diseño de las juntas y los defectos de la superficie son importantes.
Valide la prueba o los ciclos de presión, la vibración, los ciclos térmicos, la hinchazón, la carga de contacto y la deformación relacionada con el choque de acuerdo con el diseño del paquete. No tomes prestada una presión universal.
Las pruebas de fugas al final de la línea pueden detectar fugas grandes y finas en condiciones controladas, pero no demuestran la durabilidad. Defina el medio de prueba, la presión, la estabilización, la temperatura, la tasa permitida, el volumen del accesorio, la calibración y la trazabilidad. Pruebe tanto la placa como las conexiones del paquete final.
Un proceso puede combinar inspección de conformado, monitoreo de juntas, pruebas de helio o gas, caída de presión y pruebas de resistencia al refrigerante. Seleccione métodos según el tamaño del defecto y la tasa de producción.
Las partículas pueden bloquear pequeños conductos o válvulas y los desechos abrasivos pueden dañar las bombas. Los residuos y la humedad pueden alterar la química del refrigerante. Definir limpieza, secado, tapas selladas y almacenamiento de partículas y productos químicos.
Los pares de materiales, los inhibidores del refrigerante, la conductividad y la contaminación del servicio influyen en la corrosión. Valide con el refrigerante aprobado y los metales, juntas, adhesivos y entorno eléctrico reales.
El diámetro del puerto por sí solo no puede aprobar una conexión. Verifique la geometría del cordón o del sello, la profundidad de inserción, la retención, la carga de la manguera, la sincronización, el acceso al ensamblaje y la pila de tolerancias. Es posible que no se pueda acceder a un puerto colocado correctamente en CAD después de instalar las celdas y las barras colectoras.
Pruebe las cargas y la presión de la conexión mientras la placa está constreñida como en el paquete. Las tapas de los envases deben proteger los sellos y mantener secos los conductos.
Registre la aleación, el temple, el espesor de la lámina, la geometría del canal, la herramienta de conformado, el proceso de unión, el método de prueba de fugas, el tratamiento de la superficie, el proveedor de puertos y la planitud. Pequeños cambios pueden alterar los resultados tanto térmicos como estructurales.
Utilice datos de capacidad de producción y auditorías o seccionamientos destructivos periódicos cuando corresponda. Rastree las placas hasta los módulos y paquetes de celdas para poder contener un problema de campo.
Capa |
Evidencia a retener |
Pregunta de aprobación |
|---|---|---|
Solicitud |
Vehículo o máquina, arquitectura, función, entorno, revisión. |
¿La evidencia describe la plataforma real? |
Hardware |
Dibujo, interfaces, materiales, dimensiones, etiquetas, lote. |
¿El producto se adapta y sobrevive al sistema físico? |
Hidráulico o refrigerante |
Fluidos, flujos, caída de presión, capacidad, fugas y resultados de limpieza. |
¿Se mueve y transfiere calor sin contaminación? |
Eléctrico |
Ventana de voltaje, corriente o potencia, aislamiento, conectores, protección. |
¿Es eléctricamente seguro y compatible en todos los estados? |
Control |
Mensajes, señales, firmware, diagnósticos, respuestas a fallos |
¿Puede el vehículo controlar y verificar la función prevista? |
Durabilidad |
Ciclos térmicos, vibración, corrosión, medio ambiente, envejecimiento. |
¿Se mantiene el rendimiento después de una exposición representativa? |
Producción |
Pruebas de final de línea, capacidad, trazabilidad, aviso de cambio |
¿Los pedidos repetidos coincidirán con la muestra aprobada? |
Un candidato de flujo U muestra una caída de presión total más baja que la placa de flujo I actual con refrigerante caliente. El departamento de adquisiciones espera una menor potencia de la bomba y aprueba un prototipo. En la prueba del módulo representativo, varias celdas cerca del giro interno se calientan durante la carga rápida.
La visualización del flujo y la termografía de la superficie revelan que el colector de giro en U favorece los canales externos mientras que la compresión de contacto es menor cerca del centro. La baja caída de presión agregada oculta una mala distribución y un problema de interfaz. Ni el flujo en U ni la baja caída de presión son inherentemente la causa; la geometría detallada y el ensamblaje crean el resultado.
El proveedor revisa el colector y el soporte de contacto, luego repite las pruebas de refrigerante frío y caliente, carga transitoria, ciclos de presión e inspección de fugas. La aprobación utiliza la temperatura máxima de la interfaz de la celda, la dispersión de temperatura, la caída de presión del circuito, la potencia de la bomba y la durabilidad juntas.
Defina cargas de calor de celda o módulo, objetivos de temperatura, caras de contacto, embalaje, refrigerante y límites de seguridad eléctrica.
Elija I-flow o U-flow según el empaquetado de puertos y la distribución modelada, no por convención.
Modele la caída de presión y la uniformidad térmica entre tolerancias y temperaturas del refrigerante.
Prototipar la placa, las conexiones, el material de contacto, la compresión y el soporte estructural como un sistema.
Mida mapas de temperatura de la superficie, distribución del flujo, caída de presión, potencia de la bomba y sensibilidad al gas atrapado.
Valide los requisitos de conformado, uniones, pruebas, ciclos de presión, ciclos térmicos, vibración, corrosión, carga de contacto y relacionados con choques.
Calificar los métodos de prueba de fugas y correlacionarlos con defectos conocidos.
Controlar la limpieza, secado, tapones, embalaje, trazabilidad y manipulación del montaje.
Aprobar la capacidad de producción y exigir notificación antes de cambios de material, herramientas, juntas o puertos.
Realice una revisión formal después de cada capa. Una muestra visualmente correcta no debería avanzar si su evidencia de software, fluido, seguridad o funciones no está resuelta. Las desviaciones necesitan nombres de propietarios y criterios de cierre en lugar de promesas informales.
Las interfaces, el software, los puertos y la trazabilidad pertenecen al registro de aprobación.
Envíe la plataforma, volumen anual, fase de desarrollo, mercado objetivo, ciclo de trabajo, rango ambiental y de altitud, cargas de calor, arquitectura eléctrica, redes, fluidos, envoltura de embalaje, soportes, puertos, sensores, requisitos de seguridad, estándares, responsabilidad de validación, etapas de muestra, tiempos de producción, concepto de servicio y expectativas de control de cambios. Marque datos confidenciales y utilice revisiones controladas.
Solicite al proveedor que distinga el producto disponible, la familia configurable y la nueva ingeniería. Solicite la configuración y las condiciones exactas probadas. No trate una gama de familia de productos promocionales como un compromiso de que un SKU cubra toda la gama. Para los primeros conceptos, acuerde qué valores son objetivos y cuáles son resultados demostrados.
La comparación comercial debe incluir ingeniería, herramientas, muestras, validación, soporte de software, evidencia de garantía, piezas de servicio, tiempo de entrega, respuesta de calidad y cambios en el ciclo de vida. El precio unitario por sí solo no puede representar el riesgo de un componente térmico integrado relacionado con la seguridad.
Verifique etiquetas, revisión de hardware y software, conectores, puertos, tapas, sellos, soportes, daños visibles, protección contra la humedad y trazabilidad en la recepción. Utilice muestreo basado en riesgos para pruebas de dimensiones, fugas, aislamiento, comunicación o funcionales. Mantenga los lotes nuevos o revisados en cuarentena hasta que pase la evidencia requerida.
Requerir notificación por escrito antes de realizar cambios en materiales, componentes húmedos, geometría, herramientas, uniones, electrónica, semiconductores, motores, sensores, firmware, comunicaciones, planta de fabricación, pruebas de final de línea o embalaje. Decida qué análisis, pruebas de banco y pruebas de vehículos deben repetirse. Conserve muestras y datos representativos para cada revisión aprobada.
Selección solo por voltaje nominal o capacidad principal
Suponiendo que los conectores físicos garanticen la compatibilidad eléctrica o digital
Comparación de cifras térmicas en diferentes condiciones límite.
Ignorar la caída de presión, la potencia de la bomba o del ventilador y controlar la reducción de potencia
Probar un modo de funcionamiento mientras el producto sirve varios modos
Uso de pruebas de vehículos de pasajeros para trabajos pesados o fuera de carretera sin validación
Eliminación de revisiones de software y diagnóstico del registro de piezas
Aprobación de un prototipo sin controles de cambio y final de línea de producción
Cada acceso directo sustituye un atributo visible por un requisito del sistema. Cuando falte información, documente la incertidumbre y deténgase antes de energizar, cargar, llenar u ordenar cantidades de producción.
Solo después de confirmar la arquitectura, los puertos, la función interna, los fluidos, la clase de presión, el voltaje, el control, el software, la seguridad, los soportes y el rendimiento. La apariencia puede iniciar la identificación pero no puede terminarla.
No. Muestran límites de capacidad. La aprobación requiere la SKU o configuración exacta, condiciones de prueba, aplicación, interfaces y limitaciones documentadas.
Sólo deben hacerlo equipos calificados con equipos aislados, procedimientos, controles de seguridad y datos técnicos adecuados. De lo contrario, utilice canales de prueba y servicio autorizados.
Preservar la identidad y el software, el modo de funcionamiento, los comandos y la retroalimentación, los voltajes, las corrientes, los flujos, las presiones, las temperaturas, las fallas, los fluidos, las imágenes de la instalación y la línea de tiempo que conduce al evento.
Siga los límites de servicio del fabricante del vehículo o del sistema. Los productos integrados pueden contener conjuntos calibrados o no reparables; el desmontaje no autorizado puede generar riesgos de seguridad, contaminación y garantía.
Una placa puede cumplir con un dibujo de planitud sin carga pero arquearse bajo la presión del refrigerante o la compresión de la batería. Definir datos de referencia, soporte, fuerza de medición, temperatura y estado de presión. Mapee la altura de la superficie antes del ensamblaje, durante la presión interna controlada, después del ciclo térmico y después de la durabilidad. Mida el espesor y la compresión del material de contacto para que la resistencia térmica no se atribuya únicamente a la placa de metal.
La hinchazón inducida por la presión puede cambiar la compresión de la celda, las dimensiones del módulo y el contacto local del relleno de huecos. Una rigidez estructural excesiva también puede transferir cargas de choque o hinchazón a las celdas. Los equipos mecánicos y de baterías deben acordar la deflexión y la presión de contacto permitidas. Un diseño de doble cara necesita especial atención porque ambas interfaces pueden responder de manera diferente a las tolerancias.
Califique la estación de fugas utilizando placas con fugas calibradas conocidas y defectos representativos como uniones incompletas, grietas en las paredes formadas, juntas porosas, puertos dañados y contaminación del sello. Establecer estabilización y compensación de temperatura. Una prueba rápida de caída de presión puede detectar una clase de defecto pero pasar por alto otra cuando el volumen del dispositivo o las paredes compatibles enmascaran la señal.
Compare periódicamente los resultados de las pruebas de producción con un método de auditoría más sensible y seccionamiento destructivo cuando corresponda. Realice un seguimiento de los falsos rechazos y fugas. Si un proveedor cambia la hoja, el lubricante de formación, la limpieza, la energía de unión, el accesorio o el proceso del puerto, repita la correlación en lugar de asumir que el mismo umbral numérico conserva su significado.
Decida si un eCooler puede reemplazarse de forma independiente, conectarse a un módulo de celda o recibir servicio únicamente como un conjunto de paquete. La remoción puede alterar el material de la interfaz térmica, los sellos, el aislamiento, los sujetadores, las barras colectoras y la compresión de las celdas. Las instrucciones de servicio deben controlar el drenaje, la contaminación, las pruebas de presión, la detección de fugas, el llenado, la purga, el aislamiento eléctrico y la verificación posterior a la reparación.
Para el abastecimiento en el mercado de repuestos, una placa con un contorno coincidente aún puede quedar inutilizable si el espesor del adhesivo, el recubrimiento de la superficie, la retención del puerto, la limpieza o los diagnósticos del paquete difieren. La evidencia de procedencia y proceso importa más a medida que aumenta la integración.
I-flow y U-flow describen cómo se dirige el refrigerante entre la entrada y la salida, pero ninguno es universalmente superior. Los eCoolers de una o dos caras describen cómo una o ambas caras anchas intercambian calor con celdas o módulos. La selección debe equilibrar la uniformidad de la temperatura, la caída de presión, la potencia de bombeo, el embalaje, la ubicación de la conexión, la durabilidad de la pared y las juntas, la estrategia de aislamiento eléctrico, las cargas de choque, la variación de fabricación, la limpieza y la detección de fugas. La decisión de compra correcta conecta la evidencia de los componentes con el funcionamiento completo del vehículo o de la máquina y conserva suficiente trazabilidad para gestionar cambios posteriores.
Para una revisión de abastecimiento Elecdura , envíe la plataforma, los números de pieza y software, los diagramas, las etiquetas, las interfaces, las cantidades, el destino y la validación requerida. La claridad temprana ayuda a determinar si la solicitud coincide con el catálogo, un equivalente controlado o un nuevo programa de ingeniería.
Pregunte alrededor de qué geometría de celda o módulo se diseñó la placa, si el contacto es de una o dos caras y qué planitud de superficie y estado de compresión se aplican. Solicite enrutamiento de flujo I o flujo U, concepto de canal y colector, material y temperamento, pared nominal, proceso de unión, refrigerante, presiones permitidas, caída de presión y mapas térmicos, evidencia de prueba y ciclo, compatibilidad con la corrosión, limpieza química y de partículas, método de prueba de fugas, tapas, empaque y trazabilidad de la producción.
Pregunte en qué se diferencian los prototipos de las herramientas en serie y qué características se verifican al final de la línea. Solicite datos de distribución en la producción ordinaria, no solo en los planos nominales. Confirme si se incluyen puertos, sellos, rellenos de espacios, adhesivos, aisladores o marcos estructurales. Si la placa está integrada en un módulo, identifique quién es el propietario de la pila de tolerancia y la prueba final de fuga.
Finalmente, defina la evidencia de campo y la contención. El proveedor debe poder rastrear el lote de placas, el material de las láminas, los registros de formación y unión, los resultados de las pruebas y el destino del paquete. Una fuga o un evento de celda caliente requiere una separación rápida de las causas de la placa, la conexión, el contacto, el refrigerante, la bomba, el control y el conjunto del paquete. Por lo tanto, la trazabilidad es parte de la seguridad de las baterías y no de gastos administrativos.
Incluya el tiempo de almacenamiento permitido y la orientación después de la prueba de fugas para que el medio de prueba residual, la humedad o las cargas de placas sin soporte no socaven un proceso aprobado de otro modo.